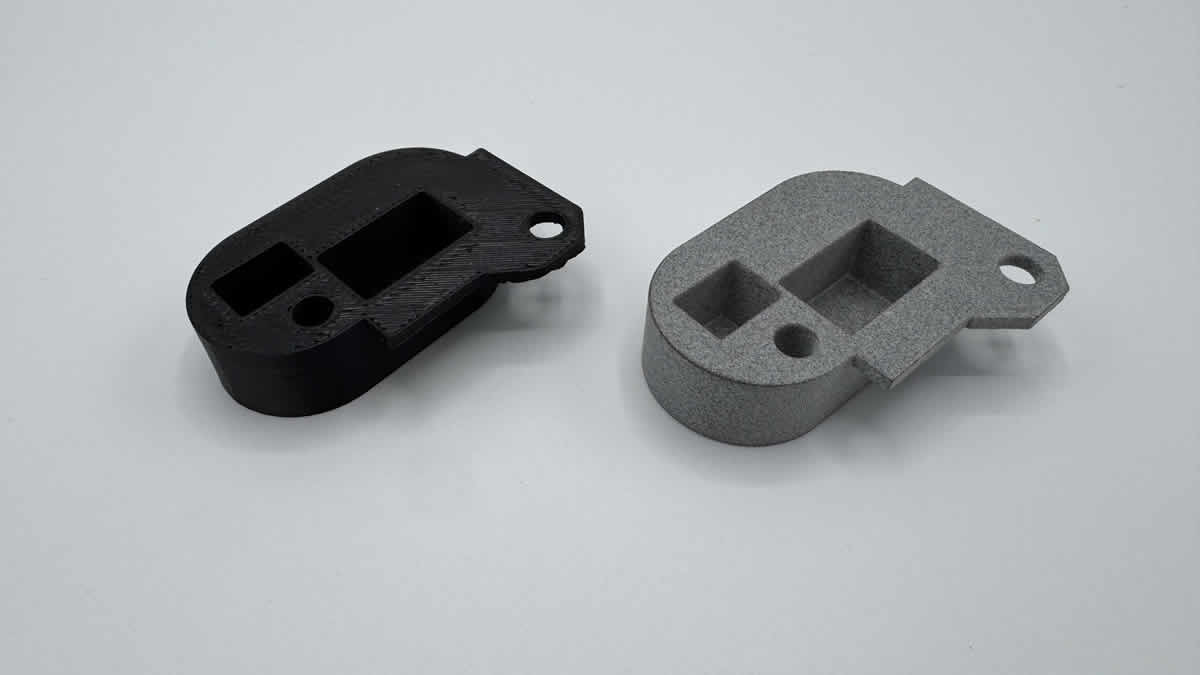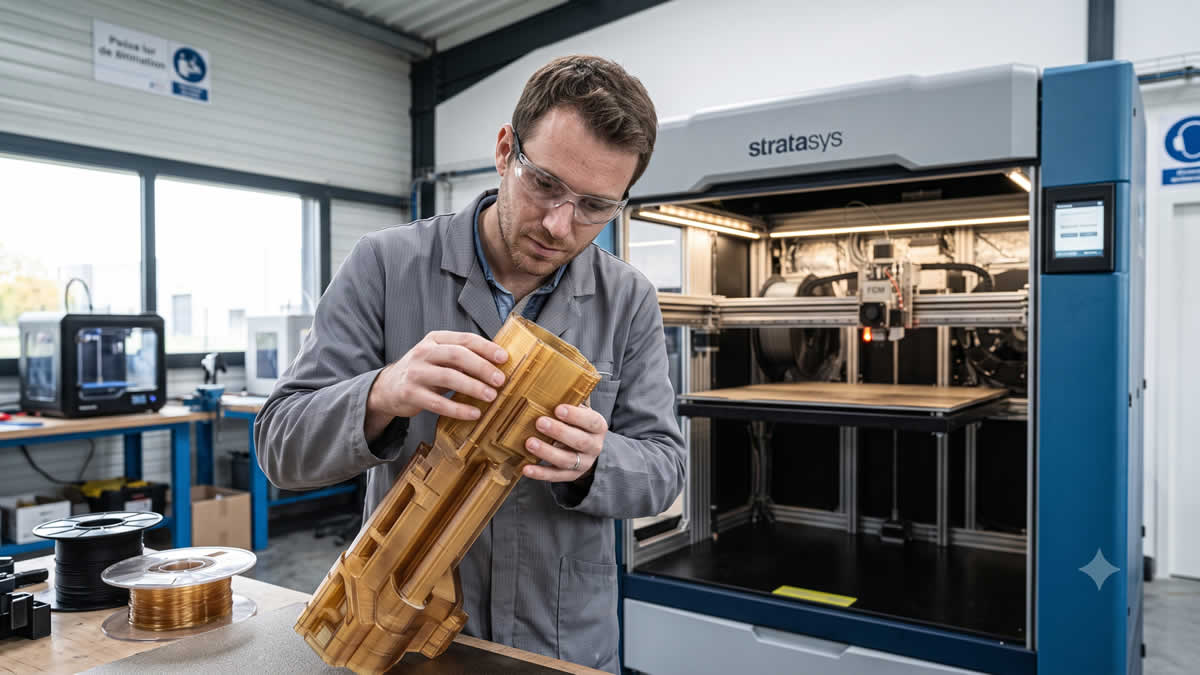
Vous êtes au bureau d’études ou aux achats, un fichier 3D est prêt, et une seule question bloque la commande : quelle matière ? Un ABS suffit-il pour ce capot, ou faut-il un polycarbonate ? À partir de quand passer au PA carbone ? Le mauvais arbitrage coûte cher dans les deux sens : sous-dimensionner expose à la casse, au fluage, à la déformation thermique ou au jaunissement UV ; sur-spécifier fait payer un thermoplastique haute performance là où un plastique technique courant aurait suffi. Ce guide ordonne le choix des matériaux FDM (ABS-M30, ASA, PC, PC-ABS, PETG, nylon, PA chargé carbone, ABS-ESD) selon cinq critères : tenue mécanique, tenue thermique, environnement, finition et budget.
1. Pourquoi le choix du matériau est décisif en FDM
En impression 3D FDM, la pièce est construite couche par couche à partir d’un filament thermoplastique fondu. Le procédé est identique quelle que soit la bobine : c’est la matière qui décide de la résistance mécanique, de la tenue en température, du comportement chimique, de l’aspect et du coût. Le réglage le plus structurant d’un projet FDM n’est donc pas un paramètre machine, mais le choix du polymère. Nous ne réexpliquons pas ici le principe du dépôt de fil fondu : reportez-vous à notre article de définition de la FDM.
2. Panorama des familles de matériaux FDM techniques
On distingue les polyvalents robustes (ABS), les anti-UV (ASA), les rigides à tenue thermique (PC, PC-ABS), les compromis ductiles (PETG), les techniques tenaces et légers (nylon, PA-CF), les fonctionnels spéciaux (ABS-ESD, TPU), et au sommet les hautes performances (ULTEM, PEEK).
| Matériau | Température de service | Tenue mécanique | Tenue UV | ESD | Contact alimentaire | Feu UL94 | Usinabilité | Prix | Usage type |
|---|---|---|---|---|---|---|---|---|---|
| ABS-M30/M30i | ~90-95 °C | bonne, bon choc | faible | non | M30i biocompatible | HB | bonne | € | gabarits, prototypes, capots intérieurs |
| ASA | ~90-95 °C | proche ABS | excellente | non | non | HB | bonne | €€ | pièces d’extérieur, carrosserie |
| PC | ~110-125 °C | très élevée | moyenne | non | non | selon grade | moyenne | €€ | pièces rigides chaudes |
| PC-ABS | ~100-110 °C | élevée, bon choc | moyenne | non | non | HB | bonne | €€ | boîtiers techniques, sous capot |
| PETG | ~70-80 °C | bonne, ductile | correcte | non | matière oui, certif. à part | HB | moyenne | € | bacs, protections |
| Nylon PA12 | ~95-110 °C | très bonne, fatigue | correcte | non | non | HB | bonne | €€ | pièces mécaniques, clips |
| PA carbone | ~110-145 °C | très élevée, rigide | correcte | non | non | HB | difficile | €€€ | pièces allégées sollicitées |
| ABS-ESD7 | ~90 °C | proche ABS | faible | oui | non | HB | bonne | €€ | environnements électroniques |
| TPU | ~80 °C | souple | correcte | non | selon grade | HB | difficile | €€ | joints, amortisseurs |
| ULTEM 9085/1010 | +150 à +216 °C | très élevée | bonne | non | 1010 oui | V0/5VA | difficile | €€€€ | aéronautique, ferroviaire |
3. ABS et ABS-M30 : le polyvalent robuste
L’ABS industriel (ABS-M30) offre un excellent rapport prix/performance : bonne résistance aux chocs, tenue jusqu’à ~90-95 °C, grande facilité d’usinage et de post-traitement. Idéal pour gabarits d’atelier, montages, prototypes fonctionnels et capots intérieurs. La variante ABS-M30i est biocompatible. Limites assumées : jaunissement sous UV (à éviter en extérieur) et retrait au refroidissement, qui impose une enceinte chauffée thermorégulée.
4. ASA : l’alternative anti-UV pour l’extérieur
L’ASA reprend les qualités de l’ABS en ajoutant une excellente résistance aux UV et aux intempéries. C’est le matériau de référence pour les pièces d’extérieur : capots, carénages, signalétique, supports de capteurs en plein air. Règle simple : dès que la pièce voit le soleil, on choisit l’ASA plutôt que l’ABS.
5. Polycarbonate (PC) et PC-ABS : rigidité et tenue thermique
Le PC offre rigidité et résistance supérieures, avec une tenue jusqu’à ~110-125 °C : pièces structurelles légères chaudes, capotages techniques. Le PC-ABS combine la rigidité du PC et la résistance au choc de l’ABS : idéal pour boîtiers et pièces sous capot. PC pur pour la rigidité maximale, PC-ABS pour la tolérance au choc et la facilité de fabrication.
6. PETG : compromis facilité, robustesse et tenue chimique
Le PETG est ductile, facile à imprimer, peu sujet au retrait, et résistant à de nombreux fluides. Attention au mythe du contact alimentaire : la matière peut être compatible, mais une pièce FDM n’est pas automatiquement apte au contact alimentaire (porosité inter-couches, additifs, absence de certification process). Pour ce besoin, voir le PA bleu détectable (UE 10/2011). Limites : tenue thermique modeste (~70-80 °C).
7. Nylon (PA11, PA12) et PA chargé fibre de carbone
Les nylons excellent en résistance à la fatigue, à l’usure et aux chocs répétés : charnières, clips, engrenages légers. Le PA11 est biosourcé. Le PA chargé fibre de carbone (PA-CF) apporte une rigidité élevée pour un poids réduit : idéal pour alléger ou remplacer certaines pièces métalliques peu sollicitées. Point de vigilance : les nylons sont hygroscopiques et exigent un séchage rigoureux du filament.
8. Cas fonctionnels particuliers : ESD, souplesse, haute température, contact alimentaire
Antistatique : l’ABS-ESD7 pour les environnements électroniques. Souplesse : le TPU pour joints et amortisseurs. Haute température et feu extrême : les polymères haute performance (ULTEM, PEEK), qui dépassent 150 °C et atteignent l’UL94 V0. Contact alimentaire : le PA bleu détectable conforme au règlement UE 10/2011.
9. Comment choisir : la méthode par contraintes
On part du cahier des charges et on laisse les contraintes désigner la matière : charges et type d’effort, température de service, environnement (UV, chimie, ESD), exigences spéciales (contact alimentaire, feu, biocompatibilité), aspect et budget.
Checklist : 8 questions avant de choisir sa matière FDM
- Quelle charge maximale et quel type de sollicitation (statique, choc, fatigue) ?
- Quelle température de service continue et quelles pointes ?
- La pièce est-elle exposée aux UV ou à l’extérieur ?
- Y a-t-il contact avec des produits chimiques, fluides, solvants ?
- Faut-il une propriété ESD / antistatique ?
- Y a-t-il une exigence de contact alimentaire ou de biocompatibilité ?
- Une norme feu s’applique-t-elle (UL94, EN 45545-2) ?
- Quelles exigences d’aspect, de finition et quel budget cible ?
10. Tableau de correspondance besoin -> matériau recommandé
| Besoin | Matériau recommandé |
|---|---|
| Pièce d’extérieur exposée au soleil | ASA |
| Boîtier ou capot chaud (>100 °C) | PC, PC-ABS, puis ULTEM si extrême |
| Pièce souple, joint, amortisseur | TPU |
| Environnement électronique / ATEX poussiéreux | ABS-ESD7 |
| Pièce légère fortement sollicitée | PA chargé fibre de carbone |
| Gabarit, prototype fonctionnel, montage | ABS-M30 |
| Bac, protection, pièce ductile | PETG |
| Pièce mécanique en fatigue (clip, charnière) | Nylon PA12 / PA11 |
| Pièce devant résister au feu (ferroviaire) | ULTEM 9085 |
| Pièce contact alimentaire | PA bleu détectable (UE 10/2011) |
11. Les erreurs fréquentes à éviter
Surdimensionner la matière (payer de l’ULTEM quand un ABS suffit) : choisir la matière juste nécessaire. Ignorer l’anisotropie et l’orientation : la pièce est plus faible dans l’axe Z ; voir notre article sur la résistance mécanique et thermique des pièces FDM. Négliger le séchage et le post-traitement : une bobine de nylon mal séchée donne des pièces poreuses et fragiles.
12. Du besoin à la pièce : le rôle du bureau d’études (DfAM)
Choisir une matière ne suffit pas : il faut valider le trio matière + orientation + finition. À partir de vos fichiers STEP/STL, notre bureau d’études vérifie la faisabilité, recommande la matière juste, définit l’orientation optimale et conseille la finition. Devis sous 24 h.
13. FAQ : vos questions sur les matériaux FDM
Quel est le matériau FDM le plus solide ? Cela dépend de l’effort : PA-CF pour la rigidité légère, PC pour résistance + chaleur, ULTEM/PEEK pour les contraintes extrêmes.
Quel matériau FDM résiste à la chaleur ? PC et PC-ABS jusqu’à ~100-110 °C ; ULTEM/PEEK au-delà, jusqu’à +200 °C et plus.
Quel matériau pour l’extérieur ? L’ASA, résistant aux UV et aux intempéries.
ABS ou PETG ? ABS pour la tenue thermique et l’usinabilité ; PETG pour la facilité, la ductilité et la tenue chimique. Pour l’extérieur, préférez l’ASA.
Nylon ou polycarbonate ? Nylon pour la ténacité et la fatigue, PC pour la rigidité et la chaleur.
Quel plastique FDM pour le contact alimentaire ? Aucune impression FDM standard n’est automatiquement apte : raisonner matière ET certification ; s’orienter vers le PA bleu détectable (UE 10/2011).
Conclusion
Le bon matériau FDM se choisit par contrainte : ABS/ASA pour le polyvalent et l’extérieur, PC/PC-ABS pour rigidité et chaleur, PETG pour le compromis, nylon et PA-CF pour ténacité et allègement, ULTEM/PEEK pour les cas extrêmes. ADDiNNOV 3D maîtrise une large gamme de matériaux techniques sur parc Stratasys, grand format jusqu’à 914 × 610 × 914 mm, avec un bureau d’études intégré, en fabrication française depuis 2011.
Demandez un devis gratuit sous 24 h en joignant vos fichiers STEP/STL. Une hésitation sur la matière ? Faites-vous conseiller par notre bureau d’études (DfAM).